


24小時服務熱線:
400-163-1718
廠家直供,12個月質(zhì)保,終身維護
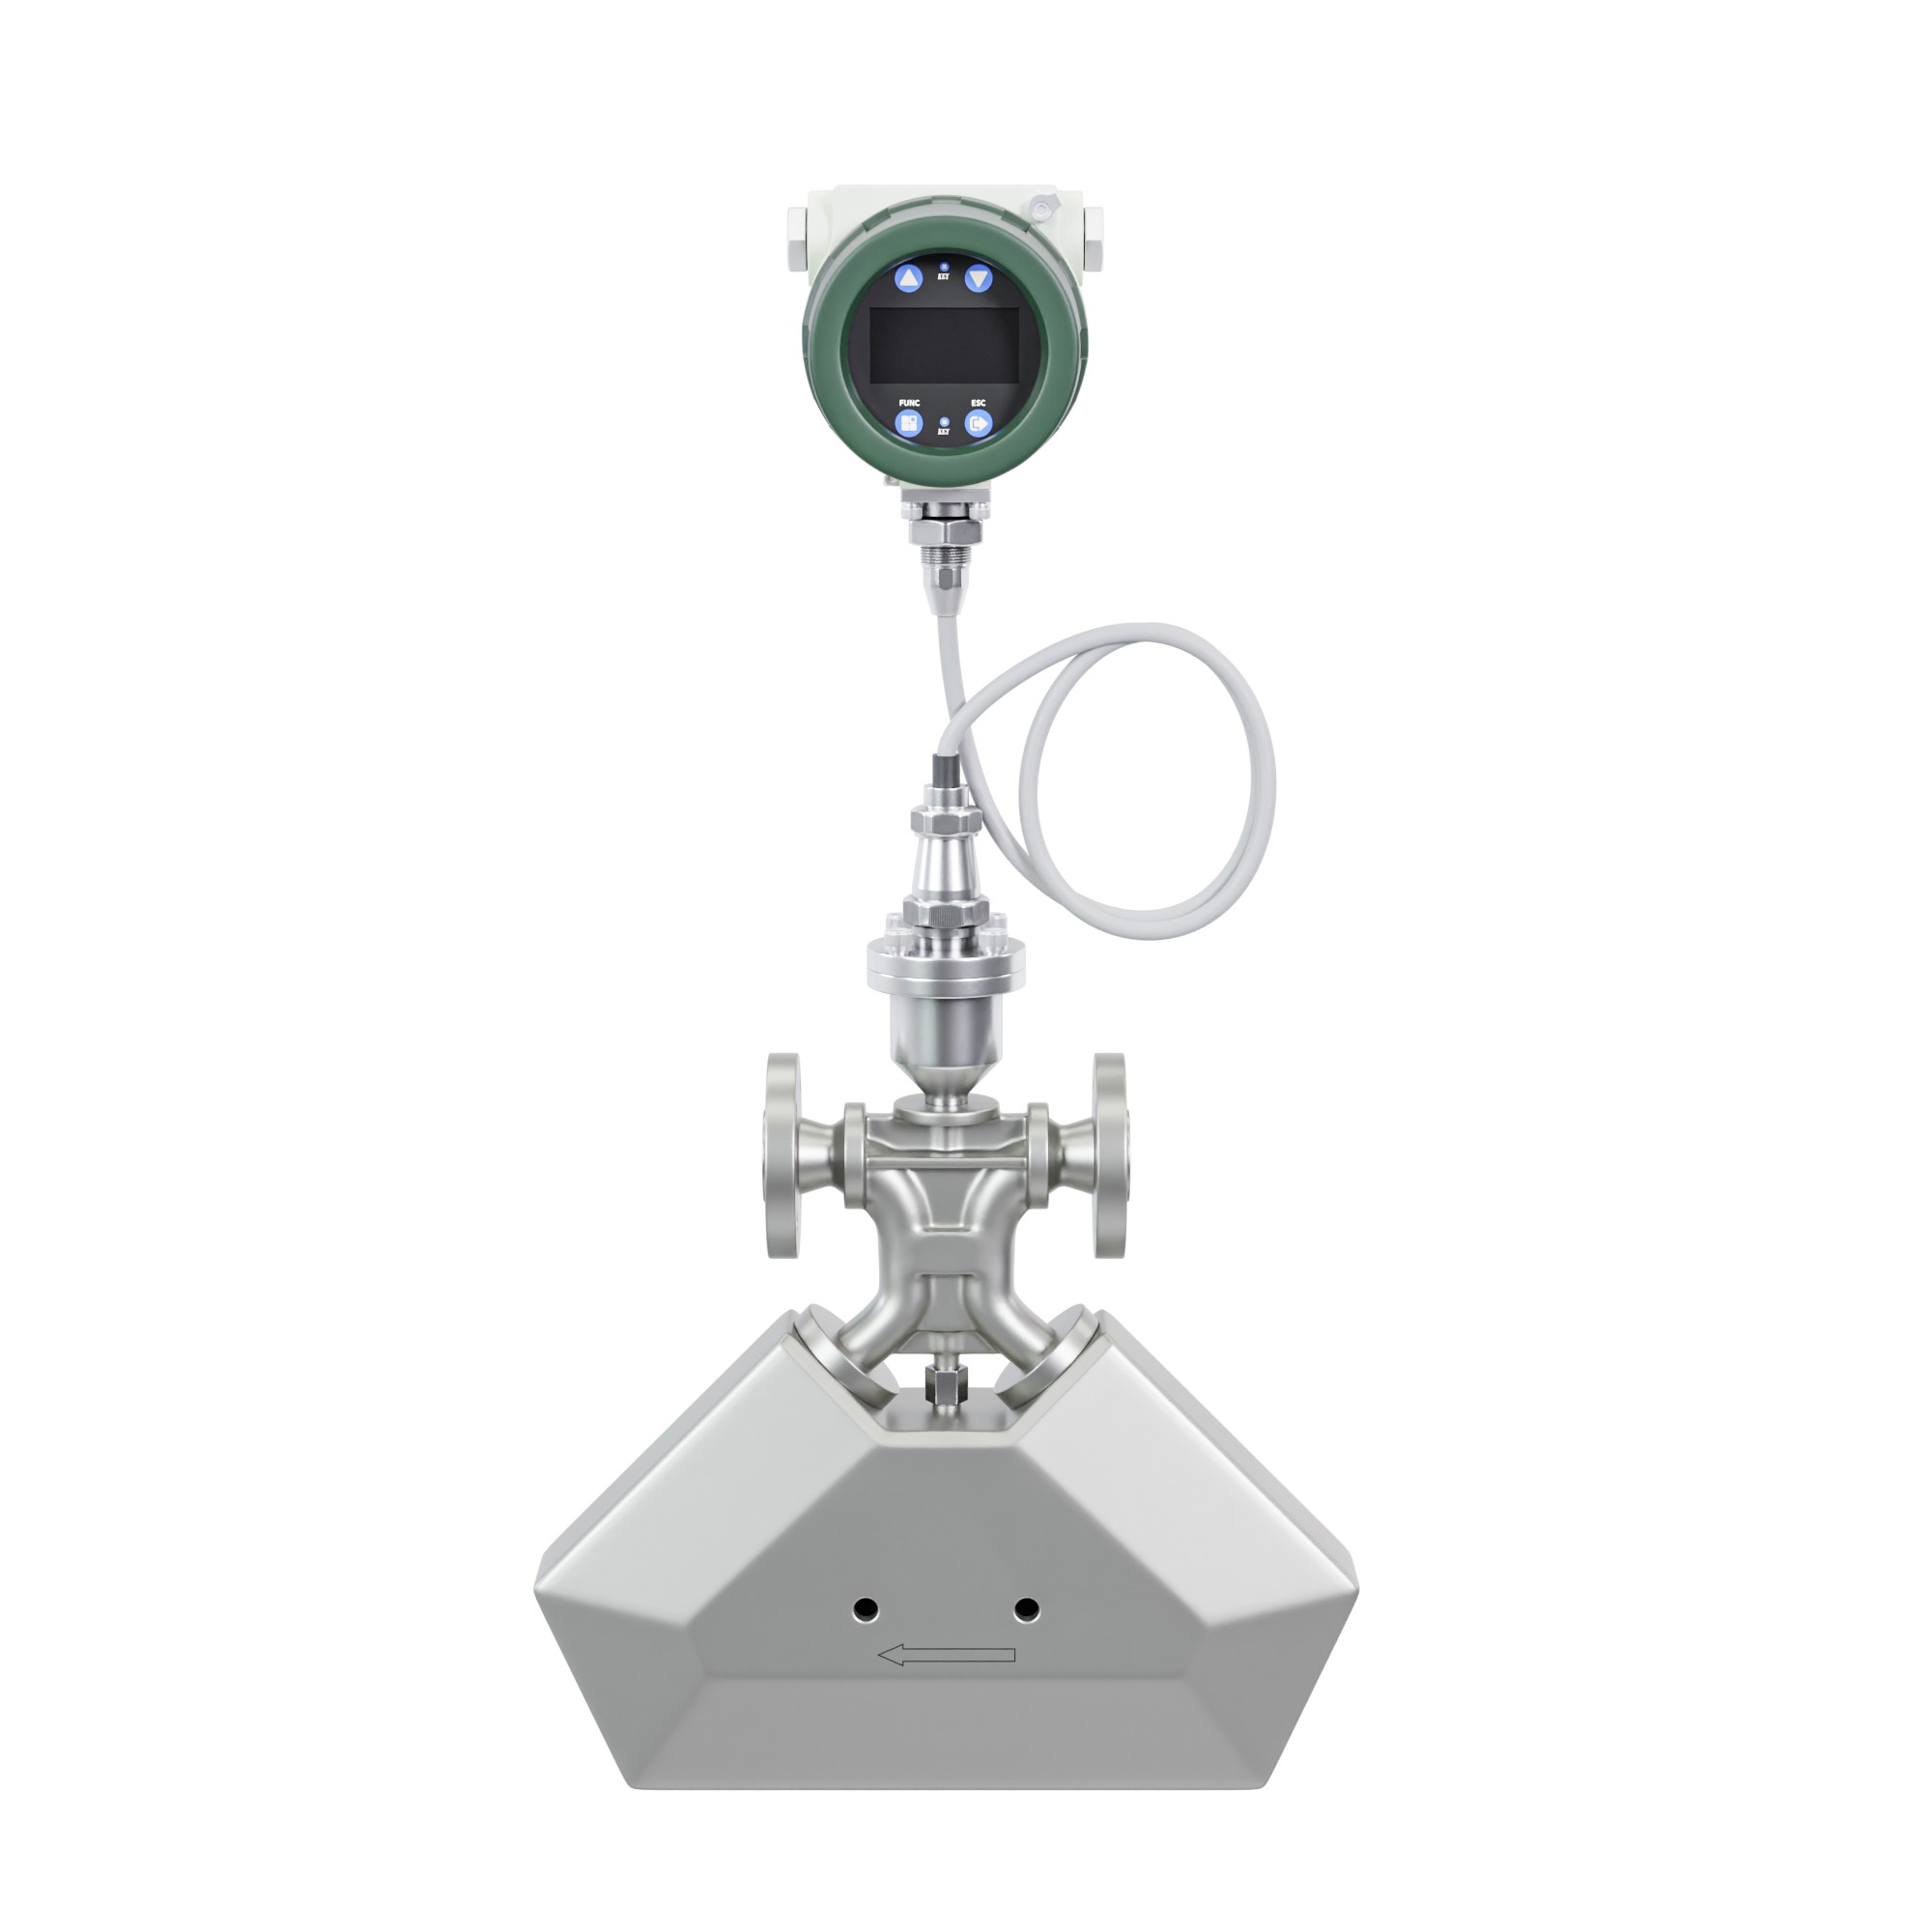
制漿造紙的流量計量,和常規(guī)化工最大的區(qū)別在于:很多點位要的不是流量,而是濃度。黑液送堿回收要控制固含量,綠液苛化要控制濃度,紙漿配漿要控制纖維比例。科里奧利同時測密度,恰好能把這個需求接住。
一、三類介質(zhì)的差別
黑液是蒸煮后的廢液,高堿、高溫、含木質(zhì)素與固形物,濃度越高越粘。它在管道里流動時,管壁容易結(jié)垢,垢層影響傳熱也影響計量。
綠液是堿回收系統(tǒng)的產(chǎn)物,主要成分是碳酸鈉與硫化鈉,腐蝕性強,溫度也高。白液是苛化后的清液,堿濃度更高,腐蝕性相近。
紙漿是纖維懸浮液,濃度從低濃到中濃不等。它的特點是纖維會掛在管壁與振管上,時間長了形成一層漿膜,改變振動特性。
介質(zhì) | 關鍵特性 | 主要風險 | 應對重點 |
黑液 | 高堿、高溫、高固含 | 結(jié)垢、粘度變化 | 保溫、定期除垢、密度趨勢 |
綠液/白液 | 強堿、腐蝕 | 材質(zhì)腐蝕、密封失效 | 材質(zhì)確認、法蘭密封 |
紙漿 | 纖維懸浮、易掛壁 | 掛壁、流速不足 | 流速控制、沖洗、直管結(jié)構(gòu) |
二、黑液:結(jié)垢是主要矛盾
黑液的結(jié)垢速度與溫度、濃度、流速都有關。溫度高、濃度高、流速低,垢長得最快。垢層附著在振管上,相當于給振動系統(tǒng)加了質(zhì)量,密度讀數(shù)會緩慢偏移。
判斷方法很直接:記錄投運初期的密度基線,之后每周對比。偏移超過 0.01g/cm3,就該安排檢查。FCC300 的密度精度是 ±0.002g/cm3,這個分辨率足夠看出趨勢。
流速是控制結(jié)垢最有效的手段。黑液在管內(nèi)的流速建議不低于 1.5m/s,太低會加速沉積。選型時按這個下限核算口徑,而不是只按流量。
還有一條:保溫。黑液溫度降下來粘度上升,流動性變差,結(jié)垢也更快。管道與流量計都要保溫,保溫層不能越過傳感器標線。
三、綠液與白液:腐蝕與密封
綠液與白液的腐蝕性來自高堿與硫化物。316SS 在常溫中等濃度堿液里表現(xiàn)尚可,但高溫高濃度條件下會應力腐蝕,不能默認可用。
材質(zhì)要按濃度與溫度逐項確認。密封件同樣關鍵,普通橡膠在強堿里會老化,需要按介質(zhì)選。法蘭墊片是最常失效的位置,換墊片時不要隨手拿同規(guī)格替代。
腐蝕還有一個隱蔽表現(xiàn):焊縫。傳感器本體的焊縫在出廠前已檢驗,現(xiàn)場只需要保證法蘭連接質(zhì)量,不要在現(xiàn)場對本體做焊接或補焊。
安裝時注意一點:堿液結(jié)晶。溫度下降時堿會析出結(jié)晶,卡在法蘭縫隙里,拆裝時容易劃傷密封面。停車檢修前先用溫水沖洗,再拆。
四、紙漿:流速與掛壁
紙漿的難點是纖維掛壁。掛壁后振管質(zhì)量增加,零點漂移;掛得厚了還會影響流通面積,壓損上升。
控制掛壁的辦法有三個。一是保證流速,低濃漿建議 1.5~2.5m/s,中濃漿可以更低但要配合攪拌;二是選直管結(jié)構(gòu),流道順、不易掛料;三是定期沖洗,用清水或白水頂洗。
紙漿的濃度測量比流量更重要。配漿工段要知道纖維的絕干量,靠密度換算比靠人工取樣快得多。科里奧利的密度輸出可以直接進 DCS,做配比閉環(huán)。
需要注意的是,紙漿里常含氣泡。氣泡會讓密度讀數(shù)偏低,進而讓濃度換算失真。判斷方法是看密度波動,波動大說明含氣,要先解決排氣。
五、密度測量:為什么造紙更看重它
在造紙車間,流量計的第二個輸出往往比第一個更值錢。
黑液送堿回收,要控制入爐固形物濃度,濃度低了浪費燃料,高了堵塞噴嘴。密度換算固含量,比人工烘干的化驗快幾個小時。
綠液苛化要控制有效堿濃度,濃度波動會影響苛化率。密度信號進 DCS,可以做前饋調(diào)節(jié)。
紙漿配漿要知道絕干纖維量,密度配合流量算絕干量,比容積法準。
這也是為什么造紙行業(yè)愿意為科里奧利多付成本:一臺表同時給流量、密度、溫度,省掉了在線濃度計,也省了一個泄漏點。
六、材質(zhì)與溫度邊界
三個系列的溫壓覆蓋不同。FCC300 的過程壓力 0~4.0MPa、介質(zhì)溫度 -200~300℃,標準型覆蓋大部分制漿工段;FCC320 高溫型可到 350℃,分體式;FCC800 的超高溫型到 350℃,深冷型到 -200℃。
造紙車間的高溫點位主要是黑液與綠液,溫度常在 100~180℃,F(xiàn)CC300 標準型足夠。如果接近 200℃,建議選分體式,把表頭移出高溫區(qū)。
材質(zhì)方面,標準配置測量管是 316SS、本體 304SS。強堿工況是否適用,要按濃度與溫度確認,必要時做材料相容性評估。
壓力不是主要矛盾,但要注意水錘。蒸煮鍋放料瞬間的沖擊壓力可能遠超正常工作壓力,選型時按最高沖擊壓力核算。
七、清洗與檢修
黑液的清洗以堿洗與熱水洗為主,紙漿線以清水頂洗為主。兩種清洗都要注意溫度沖擊。
在線清洗時,流量計最好走旁通。沒有旁通的,沖洗后要做一次零點復核,因為溫度變化會讓零點偏移。
檢修周期按結(jié)垢速度定。黑液線初期每月檢查一次,穩(wěn)定后按季度;紙漿線按掛壁情況,通常與計劃檢修同步。
拆檢時不能用硬物疏通振管,也不能用會腐蝕密封件的溶劑。刷洗用軟刷,沖洗用溫水,這是基本要求。
八、精度與量程怎么定
造紙車間的精度要求通常不高,0.5 級夠用,重點是重復性與零點穩(wěn)定性。濃度閉環(huán)用的密度信號,精度比流量更關鍵。
量程按最大流量選,但要復核最小流量。蒸煮放料是典型的間歇大流量,平時則是小流量循環(huán),量程比不夠會出現(xiàn)小流量段失準。
壓損也要算。黑液粘度高,實際壓損比水大得多。低壓輸送的系統(tǒng)要提前核算,必要時放大口徑。
如果這個點位同時要參與物料平衡,建議把密度與溫度一起上傳,做溫度補償后的質(zhì)量流量核算,避免不同班次數(shù)據(jù)口徑不一致。
九、安裝位置:避開三類死區(qū)
第一類是管路低點。黑液與紙漿都會在低點沉積,表裝在那里,等于把振管當成了沉淀池。
第二類是長期不流動的支管。旁通支管、備用管線、取樣管,這些位置介質(zhì)不流動,掛壁與結(jié)垢最快。
第三類是泵入口。負壓區(qū)容易析出氣泡,紙漿尤其明顯。裝在泵下游,既有正壓又遠離汽蝕區(qū)。
正確位置是泵下游的直管段,介質(zhì)自下而上,兩端加支架。這個原則在造紙車間同樣適用,只是管路更粗、支架更重。
十、儀表與工藝的接口
密度信號進 DCS 之后,怎么用決定了它的價值。
最簡單的用法是顯示與記錄,操作工按密度手動調(diào)閥。進一步是報警,密度超出范圍提示。再進一步是閉環(huán),密度參與配比或稀釋水調(diào)節(jié)。
閉環(huán)要設濾波。密度信號本身有波動,直接進 PID 會讓閥門頻繁動作。建議加 5~10 秒濾波,或者用流量做前饋。
還有一個接口常被忽略:化驗數(shù)據(jù)。密度換算的固含量與化驗值之間可能有系統(tǒng)偏差,需要定期比對并修正系數(shù),否則閉環(huán)會穩(wěn)定地跑偏。
十一、三個常見誤判
第一個誤判是把結(jié)垢當成儀表老化。密度緩慢偏移,先查結(jié)垢,再查傳感器。拆檢一次就能確認。
第二個誤判是用清水標定的表直接測黑液。粘度差異大,壓損與流速分布都不同,讀數(shù)會有系統(tǒng)偏差。結(jié)算或關鍵配比點位,應要求介質(zhì)標定或修正依據(jù)。
第三個誤判是忽略氣泡。紙漿與黑液都可能含氣,密度偏低被誤判為濃度低,操作工就會多加原料,越加越偏。
這三個誤判有一個共同解:把密度、溫度、流量三個值一起看。單看流量,很多問題看不出來。
十二、一個制漿車間的配置思路
某制漿車間的黑液送堿回收、綠液苛化、紙漿配漿三個點位,都采用科里奧利質(zhì)量流量計。黑液線選直管型、按 1.5m/s 流速下限核算口徑、全程保溫;綠液線按介質(zhì)確認材質(zhì)與密封,法蘭墊片單獨建臺賬;紙漿線選直管型、配沖洗接口,密度信號進 DCS 做配比。
三個點位的共同點是:這套配置里沒有特別新的技術,難的是把保溫、流速、除垢三件事按介質(zhì)分開管。分開管,壽命就長。
都把密度當成一等公民,而不是流量的附屬。這是造紙行業(yè)與常規(guī)化工最不一樣的地方。
十三、備件與壽命
造紙車間的表,壽命往往取決于結(jié)垢與腐蝕,而不是電子件。
備件策略按介質(zhì)分:黑液線備密封件與電纜,綠液線備法蘭墊片與密封,紙漿線備沖洗接頭與密封。傳感器作為大件,按關鍵點位數(shù)量配置。
壽命判斷有三條:零點能否穩(wěn)定校準、密度與化驗值是否還對得上、振管外觀是否有明顯結(jié)垢或腐蝕。三條里有一條不滿足,就該評估更換。
還有一條經(jīng)驗:同一批次的表,裝在黑液線的壽命通常最短。做預算時按介質(zhì)惡劣程度分配,而不是按臺數(shù)平均分。
十四、常見問題
Q1:黑液計量能不能只用電磁流量計?
電磁能測流量,但給不了密度。要做濃度控制,還是需要密度信號,科里奧利更直接。
Q2:紙漿的濃度靠密度換算準嗎?
在氣泡可控、介質(zhì)均勻的前提下夠用。含氣量大時會偏低,需要先解決排氣。
Q3:綠液用什么材質(zhì)?
不能一概而論。要按堿濃度、溫度、硫化物含量確認,316SS 未必適用,密封件也要單獨選。
Q4:結(jié)垢后能不能在線清洗?
能。堿洗或熱水洗配合旁通即可,注意溫度沖擊,洗后復核零點。
Q5:造紙車間需要多高精度?
0.5 級通常夠用。濃度閉環(huán)場景,密度精度比流量精度更重要。
Q6:黑液線為什么建議直管?
流道順、不易積料、清洗方便。U 型彎頭處容易成為結(jié)垢起點。
密度用得越早,濃度控制越主動。等到化驗結(jié)果出來再調(diào),往往已經(jīng)晚了一批。
造紙車間的計量,核心是把密度用起來。流量告訴你有多少,密度告訴你是什么,兩個一起看,濃度與配比才控得住。
 掃一掃 關注米科
