精細化工的批次差異,很多不是反應沒控好,而是投料沒投準。配方切換頻繁、單批投料量小、助劑比例精細,任何一個組分偏了百分之幾,整批產品的分子量分布、色度、粘度都會跟著變。把多組分配比的計量環節理順,比反復調工藝參數更有效。
一、批次不一致,先查計量
同一配方、同一反應釜,兩批產品指標差出一截,現場通常先懷疑原料和溫度。但在排查順序里,計量應該排在更前面,原因很實際:原料有批次檢驗報告,溫度有 DCS 曲線,唯獨投料量常常只有一個“大概”。
投料量的誤差來源有四個:表本身精度不夠、量程選得太大導致低負荷段不準、投料結束時閥門關斷與累計不同步、換配方后沒有重新校零。這四條里,只有第一條與儀表選型有關,其余三條都是配置與流程問題。
還有一個更隱蔽的來源:秤重與計量并行。有些車間既用稱重模塊又用流量計,兩套數據不一致時,操作工憑經驗取一個,批次記錄就失真了。正確做法是明確一個主計量源,另一套只作校驗。
一個簡單的自查方法:連續三批記錄各組分的累計值,與配方理論值比對。如果偏差方向一致,是系統性偏差,多半在表或系數;如果偏差方向隨機,是操作與閥門時序問題。這個自查不增加成本,卻能把排查范圍一次縮小一半,建議納入每月的質量例會材料。
二、多組分配比的三個計量要求
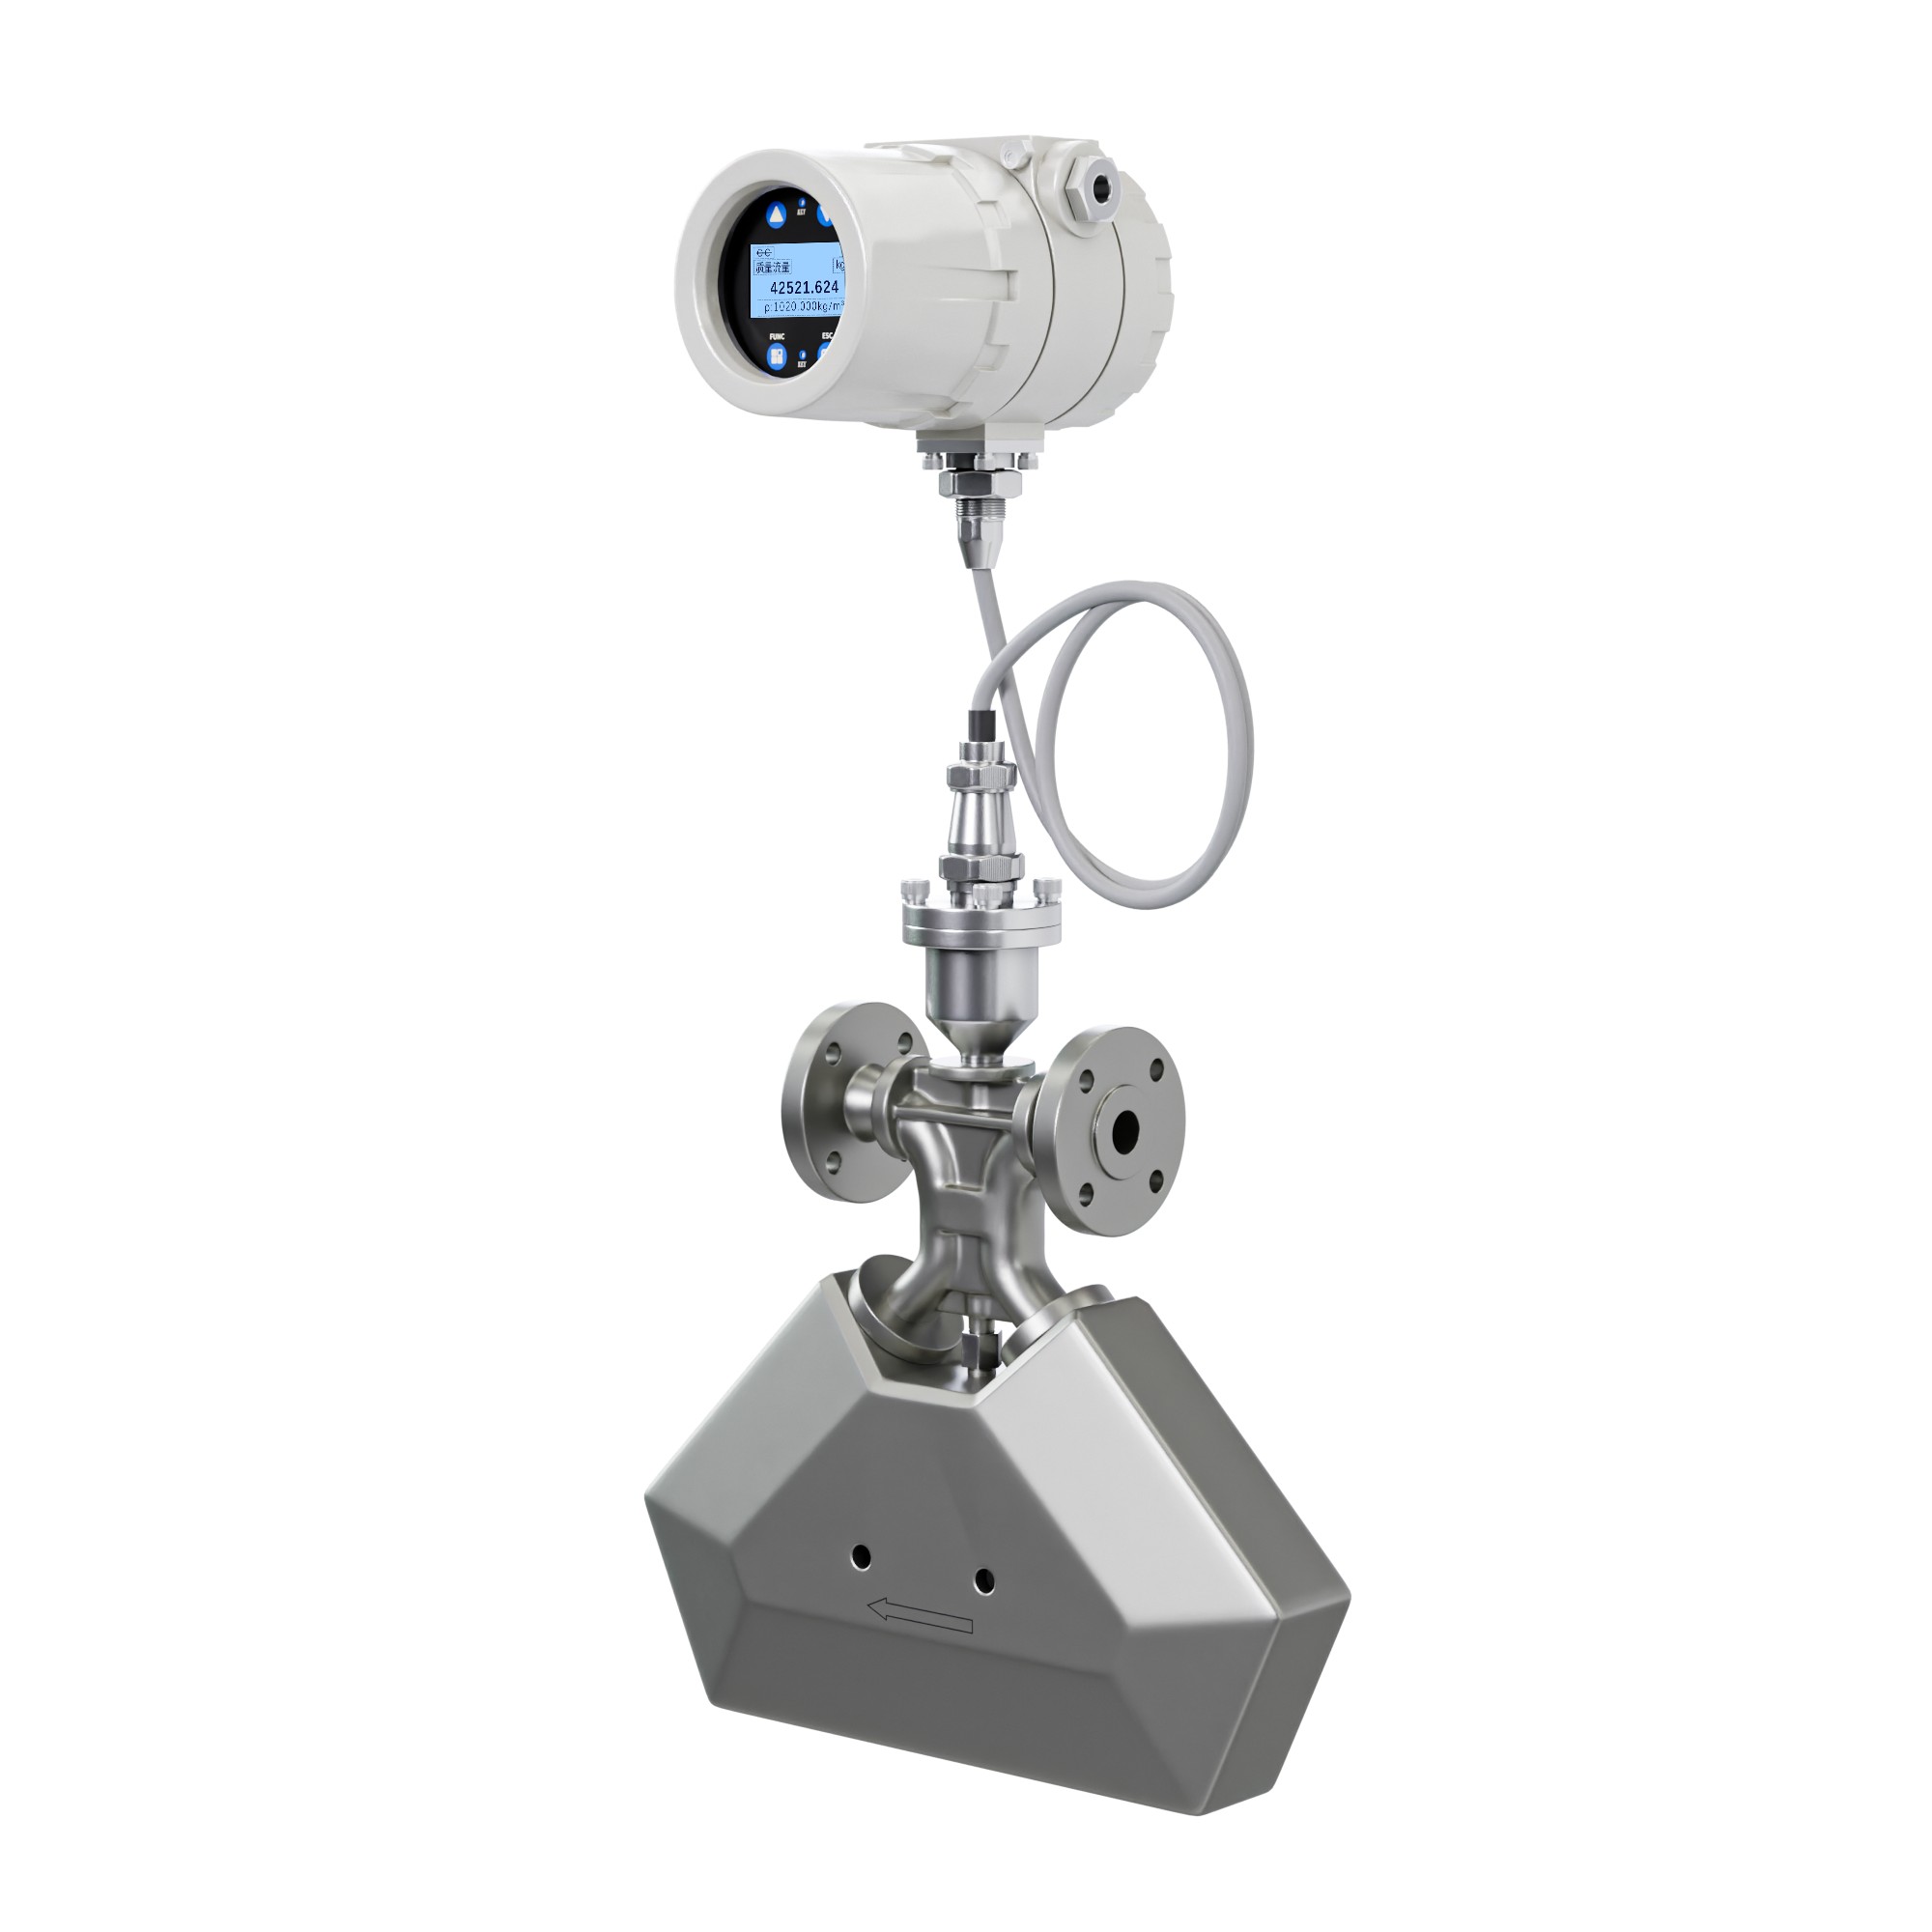
第一是重復性,而不是絕對精度。批次一致性看的是“每一批都一樣”,不是“每一批都絕對準”。FCC320 的重復性是 ±0.1%,FCC300 是測量誤差的 1/2,這兩檔在小批量精細化工里都能用,關鍵是要穩定。
第二是量程比。一個組分可能主料 2000kg/h、清洗時只有 50kg/h,量程比不夠,低負荷段就失準。FCC320 的量程比 20:1,FCC800 是 10:1(直管 5:1),選型時要按最小常用流量倒推。
量程比還有個隱性影響:分辨率。20:1 的表在 5% 量程處仍然可用,10:1 的表在同樣位置已經接近下限。精細化工的助劑投加常落在 5%~15% 量程段,這一段的穩定性比額定點更能決定成敗。
第三是響應速度。多組分同時進料,配比靠調節閥閉環,表的響應慢半拍,配比就會過沖。科里奧利沒有可動部件,響應通常在秒級,配合 1~3 秒的阻尼設置,能跟上大多數反應進料節奏。
阻尼的取舍要看控制回路。PID 整定得激進,阻尼要小;整定得保守,阻尼可以大一些。同一裝置里不同組分用不同阻尼值并不奇怪,關鍵是寫進臺賬,別讓下一個人憑感覺改。
三、小口徑與微量投加怎么配
助劑、催化劑、引發劑這類組分,流量常在幾公斤到幾十公斤每小時。這個區間用大口徑表會失準,必須用小口徑。
FCC300 的三角型覆蓋 DN3~DN15,DN3 的流量范圍是 0~9kg/h(標準段)、上限到 14.4kg/h,零點穩定性 0.0096kg/h。這個零點指標很關鍵:微量投加時,零點漂移 0.01kg/h,相對誤差就可能到百分之幾。
FCC320 最小到 DN2,流量范圍 6~120kg/h,精度 0.1 級起,適合對配比要求極嚴的場合。選小口徑還要注意壓損,DN2、DN3 的流道很細,前過濾器必須裝,否則一個焊渣就能堵住。
安裝也有講究。小口徑傳感器自重輕,但管路剛性差,投料時的水錘會把應力傳到振管上,兩端必須加支架。水平安裝時介質應從下往上,避免氣泡停在振管頂部。
組分類型 | 常用流量 | 推薦口徑與系列 | 注意點 |
主料 | 500~5000kg/h | FCC320 DN25~DN50 | 量程比覆蓋清洗流量 |
中間組分 | 50~500kg/h | FCC300 DN10~DN25 | 按最小流量定口徑 |
助劑/催化劑 | 1~50kg/h | FCC300 三角型 DN3~DN15 | 零點穩定性優先 |
微量添加劑 | 0.5~10kg/h | FCC320 DN2~DN6 | 前置過濾,防堵塞 |
四、批量控制怎么落地
批量投料的核心是“到量即停”。科里奧利提供脈沖輸出與總量累計,PLC 按脈沖當量計數,到達設定值輸出關閥信號。
FCC300 的脈沖輸出可以設當量,舉例來說,量程上限 36000kg/h、上限頻率 10kHz 時,脈沖當量約 0.001kg/脈沖,也就是每噸 1000 個脈沖。當量設得太大,累計分辨率不夠;設得太小,高頻時 PLC 計數跟不上。一般按“單批投料量 / 10000”來估。
關閥時序也要設。閥門從收到信號到完全關閉有 1~2 秒的滯后,這段時間物料還在流,形成過沖量。做法有兩種:提前設定提前量,或者用兩道閥,大口徑快關、小口徑精調。
過沖量可以實測:連續三批記錄實際累計與設定值之差,取平均值作為提前量。介質粘度、泵壓、管徑變了,過沖量也會變,換配方時要重新測一次,不能一次設定長期沿用。
阻尼與小信號切除同樣影響批量精度。阻尼過大會讓累計滯后,切除值過高會把末段小流量切掉。FCC300 的阻尼可設 0~60 秒,切除可設 0~50% 量程,建議從低阻尼、低切除起步。
總量清零的時機也要定死。每批開始前清零,還是每班清零,兩種做法的數據含義完全不同。建議按批清零,并在上位機保留清零時間戳,這樣批次追溯時能對得上。
五、介質差異帶來的偏差
配方不同,介質密度、粘度、溫度都不同。科里奧利測質量流量,理論上不受這些影響,但有兩個細節要注意。
一是溫度。介質溫度變化會引起測量管剛度變化,儀表內部做補償,但超出補償區間仍有誤差。FCC320 標準型一體式 -50~125℃、分體式到 200℃,投料溫度如果接近上限,建議選分體。
二是含氣。部分助劑易揮發,泵入口容易析出氣泡,密度讀數會跳。判斷方法還是看密度:正常投料時密度應當平穩,跳動說明有氣。處理辦法是提高背壓、降低吸入口真空度,必要時改從底部進料。
粘度是第三個變量。高粘物料在管道里是活塞流,表裝得太靠近彎頭,測到的是局部流速,不是平均流量。這類工況建議前后各留 5D 直管段,雖然科氏本身不要求,但配比精度要求高時,流場穩定仍然是加分項。
六、切換與清洗的殘留
精細化工換配方頻繁,殘留是最容易被忽略的誤差源。上一批的高粘物料掛在管壁上,下一批開始時會慢慢溶出,前幾分鐘的讀數看著正常,實際配比已經偏了。
處理辦法有三條。其一,換批前用相容溶劑沖洗,沖洗量計入廢液;其二,流量計安裝在支路上,主路走旁通,沖洗時不經過表,旁通閥要有明顯的開關標識;其三,直管型結構優先,彎管與死角少,殘留少。FCC800 的直管型 DN8~DN50 在這種工況下比 U 型更好沖洗。
沖洗量不是越多越好。溶劑過量會把下一批的低濃度物料稀釋,反而影響配比。經驗做法是沖洗到出口密度接近溶劑密度即停,用密度值判斷比用時間判斷更準,這也是科里奧利多參數的一個附加價值。
七、數據留痕:批次檔案要記什么
批次一致性做得好不好,最終要看能不能追溯。建議每批記錄六項:各組分累計值、投料起止時間、介質溫度、密度均值、報警記錄、儀表位號與零點校準日期。
FCC300 支持 RS485 Modbus-RTU,質量流量、密度、溫度、累計量都是標準寄存器,PLC 或上位機可以直接讀取并按批存檔。比人工抄表可靠,也比事后補記錄省事。
檔案字段建議再補三項:儀表量程、口徑、上次標定日期。批次出問題時,這三項決定了數據能不能被采信。很多企業栽在追溯上,不是沒有數據,而是數據對應的表已經換過、量程已經改過,歷史數據失去可比性。
八、一個精細化工現場的配置思路
浙江睿高新材料股份有限公司屬于精細化工與有機原料方向,配方切換頻繁、單批投料量不大、對重復性要求高于絕對精度。主料線用 FCC320,取 20:1 量程比覆蓋大小批次,±0.1% 重復性保證批次一致;助劑線用 FCC300 三角型 DN3~DN15,零點穩定性 0.0096kg/h 匹配微量投加;含固或高粘中間物料走直管型并預留清洗口;各點位共用 RS485 總線上傳批次數據,替代人工抄表。
這套配置的關鍵不在單臺表多貴,而在于每個組分都有獨立、可追溯的讀數。批次出問題時,能一眼看出是哪個組分偏了、偏了多少。
配置之外還有一件事:把這套邏輯寫進操作規程。表是工具,規程才是讓工具穩定發揮作用的東西。
九、常見問題
Q1:小批量投料,用一臺大量程表行不行?
不行。常用流量落在量程 5% 以下時,相對誤差會被放大,零點漂移也更明顯。寧可多配一臺小口徑表。
Q2:為什么同一配方,兩批的累計值差 2%?
先查關閥時序與過沖量,再查零點是否漂移,最后查介質溫度是否變化。三項都排除,才懷疑儀表精度。
Q3:換配方需要重新標定嗎?
不需要重新標定,但要重新核對量程、阻尼、切除值與脈沖當量。介質密度變化大時,建議復核一次零點。
Q4:微量投加要不要單獨裝過濾器?
要。DN2、DN3 的流道很細,一個焊渣就能堵。過濾器裝在表前,壓差報警接到 DCS,比停機疏通省事。
Q5:批次數據用模擬量還是通訊采?
建議通訊。4-20mA 只能傳一個變量,批次追溯需要流量、密度、溫度、累計量四個值,RS485 一次讀完更實際。
Q6:小批量多品種,表要不要一臺一配?
按組分配,不按批次配。同一組分即使配方變了,流量段通常不變,一臺表可以覆蓋多個配方。真正需要增配的是新增組分或流量段跨越一個數量級的情況。
配置定完還要試運行。連續三批按新配置投料,把每批的實際累計值與配方理論值列成對照表,偏差穩定在允許范圍內再轉入正常生產。這一步花兩天,能省掉后面三個月的反復調整。
精細化工的配比精度,最終落在“每個組分都被獨立測準、每次投料都可追溯”這兩件事上。表選對了只是開頭,時序、清洗、留痕做到位,批次一致性才穩得住。有具體配方和投料節奏,可以按組分逐個核配置,包括口徑、量程、脈沖當量與清洗方式。
 掃一掃 關注米科



